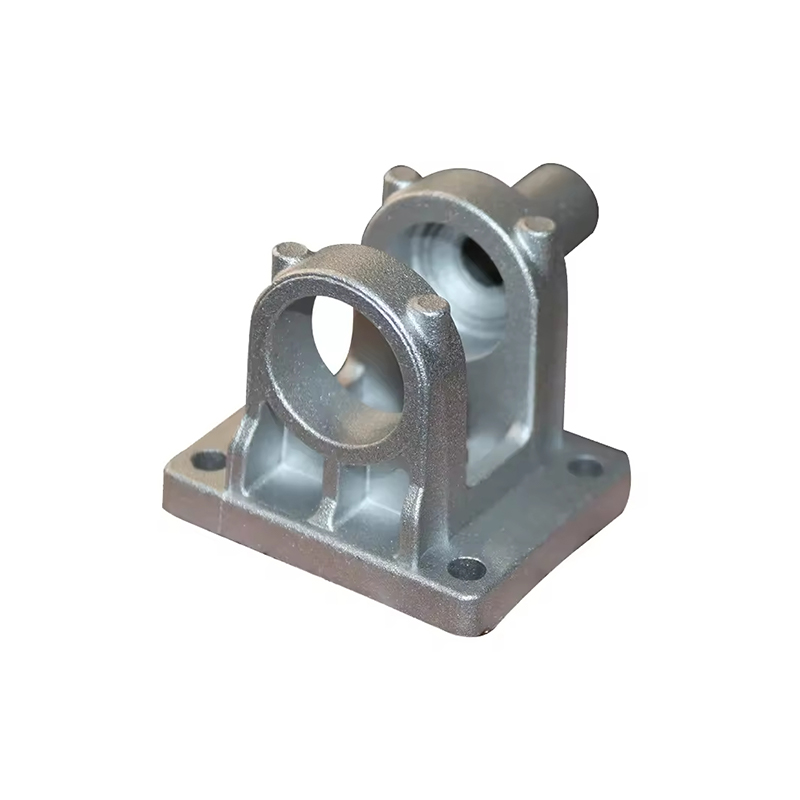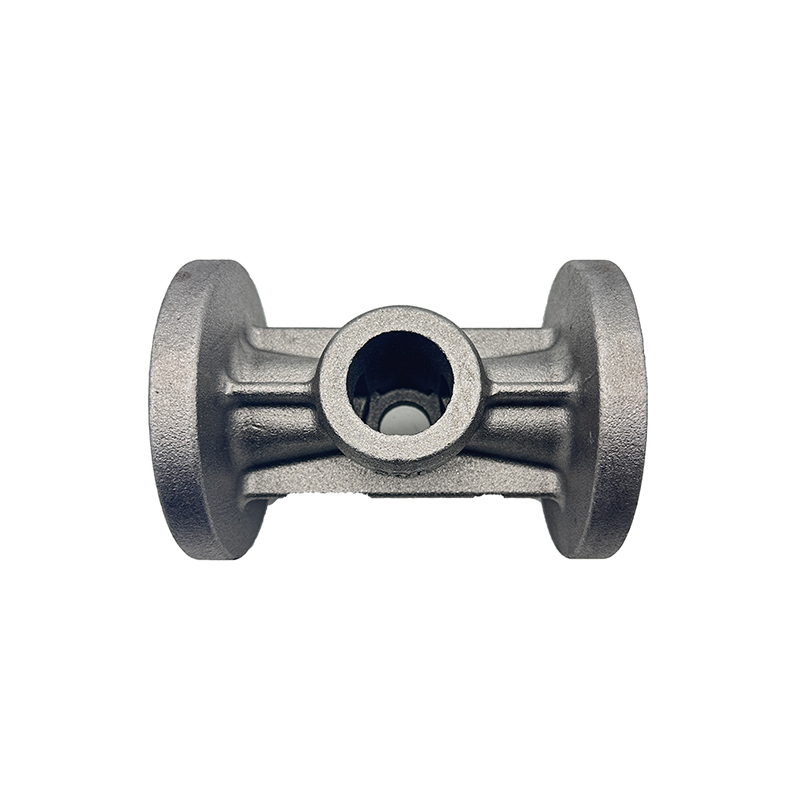
Fusione di precisione leggera si trova nel punto di convergenza tra scienza dei materiali, ingegneria degli utensili e controllo dimensionale. Consente ai produttori dei settori aerospaziale, automobilistico, medico e della difesa di produrre componenti metallici complessi, dalla forma quasi perfetta, che combinano una massa minima con tolleranze strette, qualità che sono sempre più non negoziabili nelle applicazioni orientate alle prestazioni.
Cos'è la fusione di precisione leggera
La fusione di precisione leggera si riferisce a una famiglia di processi di formatura dei metalli progettati per produrre componenti con elevata precisione dimensionale utilizzando leghe che riducono al minimo la massa complessiva del componente. A differenza dei metodi di fusione convenzionali in cui è previsto il materiale in eccesso e viene rimosso attraverso la lavorazione, la fusione di precisione mira a un risultato quasi netto: la parte fusa si adatta perfettamente alla geometria finale, riducendo contemporaneamente la post-elaborazione e lo spreco di materiale.
Il termine comprende diverse tecnologie distinte tra cui la fusione a cera persa (a cera persa), la pressofusione con leghe leggere, la fusione a compressione e la fusione di metalli semisolidi. Ciò che li unisce è il duplice mandato: ottenere una precisione geometrica ripetibile e utilizzare materiali il cui rapporto densità/resistenza offra un significativo risparmio di peso. Le leghe di alluminio, le leghe di magnesio e le leghe di titanio sono le famiglie di materiali più utilizzate in questo ambito.
Metodi di fusione delle anime e loro caratteristiche
Colata di investimento
La fusione a cera persa, storicamente nota come processo a cera persa, rimane il punto di riferimento per la complessità geometrica nella fusione di precisione. Un modello in cera è rivestito da strati di impasto ceramico, che si indurisce formando un guscio. La cera viene quindi sciolta e il metallo fuso viene versato nello stampo in ceramica. Se applicata a leghe leggere come l'alluminio A356 o il titanio Ti-6Al-4V, la fusione a cera persa può raggiungere spessori di parete fino a 0,8 mm e tolleranze entro 0,1 mm per 25 mm di dimensione.
Il processo è particolarmente adatto a componenti di turbine aerospaziali, strutture di impianti chirurgici e staffe strutturali a pareti sottili dove sono obbligatori sia la complessità geometrica che il peso ridotto. Il suo limite principale è il tempo di ciclo: ogni guscio ceramico richiede più fasi di asciugatura, rendendolo meno adatto a cicli di produzione estremamente elevati.
Pressofusione di alluminio
La pressofusione di alluminio ad alta pressione è il cavallo di battaglia della fusione di precisione leggera nella produzione automobilistica e di elettronica di consumo. L'alluminio fuso viene iniettato in stampi di acciaio temprato a pressioni comprese tra 10 e 175 MPa. I tempi di ciclo sono misurati in secondi anziché in ore e il processo mantiene in modo affidabile tolleranze di più o meno 0,05 mm in condizioni di produzione stabili.
Leghe come ADC12, A380 e Silafont-36 sono formulate specificatamente per la pressofusione e offrono buona fluidità, basso ritiro e resistenza alla corrosione. La pressofusione assistita sotto vuoto riduce ulteriormente la porosità del gas, consentendo alle parti di essere trattate termicamente e saldate, funzionalità che spesso mancano nelle pressofusioni tradizionali.
Fusione di magnesio
Il magnesio è il metallo strutturale più leggero ampiamente utilizzato in ingegneria, con una densità di circa 1,74 g/cm3 rispetto a 2,7 g/cm3 dell'alluminio. Lo stampaggio tix e la pressofusione a camera calda di leghe di magnesio come AZ91D e AM60B consentono la produzione di involucri leggeri e a pareti sottili e componenti strutturali. La fusione di magnesio è particolarmente importante nei telai dei laptop, nei componenti del piantone dello sterzo e nelle strutture interne del settore aerospaziale, dove ogni riduzione di un grammo comporta significative implicazioni in termini di costi o prestazioni.
Fusione a compressione e lavorazione semisolida
La fusione a pressione applica la pressione idraulica durante la solidificazione, sopprimendo la porosità e migliorando le proprietà meccaniche oltre ciò che si ottiene con la pressofusione convenzionale. La fusione del metallo semisolido, comprese le varianti reocast e thixocast, lavora la lega in uno stato parzialmente solido, producendo una microstruttura fine e globulare che resiste allo strappo a caldo. Entrambi i metodi sono sempre più adottati per componenti strutturali critici per la sicurezza come bracci di controllo, snodi e supporti motore, dove l'alluminio leggero deve soddisfare anche severi requisiti di fatica e impatto.
Selezione dei materiali per applicazioni critiche in termini di peso
La lega selezionata determina fondamentalmente ciò che il processo di fusione può ottenere in termini di spessore minimo della sezione, finitura superficiale, trattabilità termica e lavorabilità post-fusione. La tabella seguente mette a confronto le famiglie di leghe più comuni utilizzate nella fusione leggera di precisione.
| Famiglia in lega | Densità (g/cm3) | UTS tipico (MPa) | Processo primario | Vantaggio chiave |
|---|---|---|---|---|
| Alluminio A356-T6 | 2.68 | 262 | Investimento/Matrice a gravità | Ottima colabilità e saldabilità |
| Alluminio A380 | 2.71 | 317 | Pressofusione ad alta pressione | Elevata fluidità per pareti sottili |
| Magnesio AZ91D | 1.81 | 230 | Pressofusione a camera calda | Opzione strutturale a densità più bassa |
| Titanio Ti-6Al-4V | 4.43 | 950 | Microfusione sotto vuoto | Il più alto rapporto resistenza/peso |
| Alluminio-Silicio Silafont-36 | 2.65 | 340 | Stampo sottovuoto/colata a pressione | Trattabile termicamente, saldabile |
I getti di titanio occupano un segmento specializzato. Sebbene sia più denso dell’alluminio e del magnesio, il titanio offre una resistenza specifica che supera entrambi, rendendolo il materiale preferito quando le esigenze strutturali sono estreme e i budget di peso sono ancora limitati – una situazione comune nelle cellule dei velivoli militari e negli impianti medici.
Standard di controllo e tolleranza dimensionale
La precisione nella fusione è quantificata attraverso tolleranze, finitura superficiale e limiti di porosità. Gli standard di settore come ISO 8062, ASTM B85 e AMS 2175 definiscono bande di variazione dimensionale accettabili per i componenti fusi a seconda del processo, della lega e delle condizioni di servizio previste.
I processi di microfusione che lavorano con alluminio e titanio soddisfano comunemente i gradi di tolleranza da CT4 a CT6 secondo ISO 8062, corrispondenti a tolleranze nell'intervallo da 0,26 mm a 0,74 mm per una dimensione di 50 mm. La pressofusione ad alta pressione può ottenere qualità più strette da CT4 a CT5 su caratteristiche formate direttamente dallo stampo, sebbene le caratteristiche della linea di giunzione e le dimensioni del lato dell'espulsore siano soggette a variazioni maggiori.
La rugosità superficiale è altrettanto importante in molte applicazioni. I getti di microfusione as-cast forniscono in genere valori Ra compresi tra 1,6 e 3,2 micrometri, che in molti contesti aerospaziali e medici elimina la necessità di lavorazione su superfici non accoppiate. Le pressofusioni raggiungono tipicamente valori Ra compresi tra 0,8 e 2,0 micrometri su facce stampate.
Gestione della porosità: la sfida nascosta della precisione
La porosità interna (vuoti formati dal gas intrappolato o dal ritiro da solidificazione) è il difetto più comune nelle fusioni leggere e il motivo principale per cui le fusioni di precisione non superano la valutazione non distruttiva. La pressofusione assistita sotto vuoto, la solidificazione controllata tramite raffreddamento diretto e il post-trattamento con pressatura isostatica a caldo (HIP) sono le tre strategie principali utilizzate per riportare la porosità entro le specifiche. L’HIP, che applica calore e pressione simultanei per collassare i vuoti interni, è una pratica standard per le fusioni aerospaziali in titanio e sempre più adottata per i componenti strutturali in alluminio nelle piattaforme di veicoli elettrici.
Il processo di fusione di precisione leggera: passo dopo passo
Indipendentemente dal metodo specifico, una fusione di precisione leggera con intento produttivo segue una sequenza logica di fasi che bilanciano velocità, qualità e costi.
- Progettazione e simulazione: La geometria dei componenti è progettata per la colabilità utilizzando elementi finiti e software di simulazione del flusso dei fluidi. La modellazione della solidificazione identifica potenziali punti caldi, zone di ritiro e punti di accesso prima che qualsiasi utensile venga tagliato.
- Fabbricazione di utensili: Gli stampi o gli utensili per fusione a cera persa vengono lavorati, generalmente in acciaio per utensili H13 per pressofusione o alluminio per prototipi di modelli di fusione a cera persa. L'ispezione dimensionale viene eseguita prima che venga colato qualsiasi metallo.
- Preparazione della lega: La carica metallica viene fusa, degasata e analizzata chimicamente utilizzando la spettrometria di emissione ottica per confermare che la composizione rientra nelle specifiche. Il degasaggio è fondamentale per l'alluminio e il magnesio per rimuovere l'idrogeno disciolto.
- Cast: Il metallo viene introdotto nello stampo o nella matrice sotto parametri controllati di temperatura, pressione e velocità. Per la fusione a cera persa, i gusci vengono preriscaldati per garantire il riempimento completo e la solidificazione direzionale.
- Raffreddamento ed espulsione: Le velocità di raffreddamento controllate governano la microstruttura. Il raffreddamento rapido dopo la fusione è spesso seguito dall'invecchiamento o dal trattamento termico della solubilizzazione per sviluppare le proprietà meccaniche richieste.
- Finitura e ispezione: Cancelli e montanti vengono rimossi, le superfici vengono granigliate o trattate chimicamente e le parti vengono sottoposte a controllo dimensionale tramite macchina di misura a coordinate (CMM), scansione a raggi X o TC per la porosità interna e test di tagliando meccanico ove richiesto.
Applicazioni industriali
Aerospaziale e Difesa
La fusione di precisione leggera nel settore aerospaziale è dominata da componenti in titanio e alluminio fusi a cera persa: alloggiamenti di turbine, staffe strutturali, involucri di avionica e collettori idraulici. La capacità di consolidare assemblaggi che in precedenza richiedevano più pezzi lavorati in un unico pezzo fuso è un importante fattore di costo e peso. Una staffa strutturale che in precedenza comprendeva cinque dettagli saldati può spesso essere riprogettata come un unico pezzo fuso con prestazioni meccaniche identiche o superiori.
Veicoli automobilistici e elettrici
La fusione leggera automobilistica sta subendo rapidi cambiamenti spinti dall’elettrificazione. I veicoli elettrici a batteria richiedono componenti strutturali in grado di gestire i carichi d’urto senza le penalità di massa dell’acciaio, e le strategie di telaio multimateriale si affidano sempre più a grandi pressofusioni di alluminio come nodi strutturali. Il cosiddetto approccio gigacasting, ovvero la produzione di intere sezioni del sottoscocca posteriore come singole pressofusioni di alluminio, è un’estensione diretta dei principi della fusione di precisione applicati su scala di produzione. I nodi del sottotelaio, gli alloggiamenti del motore, gli scambiatori di calore e i fusi a snodo delle sospensioni sono tra i pezzi fusi di precisione leggeri più voluminosi oggi nel settore automobilistico.
Dispositivi Medici e Impiantabili
La fusione a cera persa in titanio serve alla produzione di impianti ortopedici e spinali dove sono richiesti contemporaneamente biocompatibilità, resistenza alla corrosione e controllo dimensionale preciso. La lega di titanio fuso viene utilizzata per gabbie spinali, componenti per la ricostruzione dell'anca e del ginocchio e hardware per il fissaggio di traumi. La struttura della superficie nei getti degli impianti è gestita in modo mirato: le strutture ruvide favoriscono l'osteointegrazione, mentre le superfici lisce dei cuscinetti riducono al minimo i detriti da usura.
Industriale ed energetico
Gli alloggiamenti delle pompe, i corpi delle valvole, i componenti dei compressori e le pale delle turbine nelle apparecchiature energetiche industriali rappresentano un segmento in crescita per la fusione leggera di precisione. Nelle applicazioni in cui la riduzione della massa riduce direttamente il consumo di energia – componenti rotanti di pompe e compressori – le fusioni di alluminio e magnesio stanno sostituendo la ghisa grigia, ottenendo guadagni di efficienza che recuperano gli investimenti in attrezzature in cicli di produzione relativamente brevi.
Garanzia di qualità e valutazione non distruttiva
La precisione nella microfusione leggera si estende al regime di ispezione. Per i componenti critici per la sicurezza, i seguenti metodi di valutazione non distruttiva sono comunemente specificati nella documentazione di approvvigionamento.
I test radiografici mediante raggi X o tomografia computerizzata rivelano porosità interna, inclusioni e zone fredde. La scansione TC, in particolare, è diventata il gold standard per le fusioni complesse perché produce una mappa tridimensionale delle condizioni interne che può essere sovrapposta al modello CAD per verificare contemporaneamente sia la geometria che l'integrità. L'ispezione con liquidi penetranti fluorescenti rileva crepe e avvallamenti che rompono la superficie. La verifica dimensionale effettuata dalla CMM conferma le dimensioni critiche dell'interfaccia, i fori dei cuscinetti e la planarità della superficie di accoppiamento. I provini per test meccanici versati con lo stesso calore confermano la resistenza alla trazione, la resistenza allo snervamento, l'allungamento e la durezza secondo le specifiche del materiale.
Considerazioni sulla progettazione per gli ingegneri della fusione
Una fusione di precisione leggera ed efficace inizia ben prima che il metallo venga colato. I principi di progettazione per la fusione (DFC) guidano le decisioni geometriche che determinano se un componente può essere prodotto in modo ripetibile entro la tolleranza. Sezioni di parete uniformi prevengono la solidificazione differenziale e i punti caldi che creano porosità da ritiro. Angoli di sformo da 1 a 3 gradi sulle superfici verticali consentono un'espulsione pulita dagli stampi. I raccordi generosi alle pareti intersecanti distribuiscono lo stress durante la solidificazione e in servizio. Le nervature sono più efficienti dell'aumento dello spessore complessivo della parete per ottenere rigidità nelle strutture leggere.
Il software di ottimizzazione della topologia, ora ampiamente integrato nel flusso di lavoro di progettazione della fusione, genera geometrie organiche di massa minima che indirizzano il metallo solo dove esiste la necessità strutturale. Queste geometrie ottimizzate, una volta realizzabili solo nella produzione additiva, vengono sempre più realizzate tramite fusione a cera persa grazie ai progressi nella tecnologia dei gusci ceramici e all’uso di modelli in cera stampati in 3D generati direttamente dall’output di ottimizzazione della topologia.
Sviluppi emergenti nel campo
Diverse direzioni tecnologiche stanno espandendo attivamente i confini della fusione leggera di precisione. La stampa con sabbia a getto di legante e la stampa con stampi ceramici basata sulla stereolitografia stanno eliminando completamente la lavorazione dei modelli per la produzione di prototipi e volumi ridotti, comprimendo i tempi di sviluppo da settimane a giorni. La lavorazione dell’alluminio semisolido applicata a parti strutturali ad alta integrità sta entrando nella produzione automobilistica a volumi più elevati. Il monitoraggio del processo in tempo reale utilizzando sensori incorporati negli stampi, combinato con modelli di apprendimento automatico addestrati sui dati storici dei difetti, consente il controllo a circuito chiuso di riempimento, solidificazione e raffreddamento, riducendo il tasso di scarto e consentendo finestre di processo più ristrette. Infine, i nuovi sistemi di leghe di alluminio-litio e alluminio-scandio offrono riduzioni di densità dal 5 al 10% rispetto alle leghe di alluminio convenzionali mantenendo o migliorando le proprietà meccaniche, aprendo ulteriori opportunità di riduzione del peso per le strutture aerospaziali fuse.
Fattori di costo e considerazioni economiche
La fusione leggera di precisione comporta costi unitari di utensileria più elevati rispetto alla fusione convenzionale o alla fabbricazione per geometrie semplici, ma i costi diventano convincenti con volumi da moderati a elevati e quando viene valutato il costo totale di proprietà. La riduzione della lavorazione post-fusione riduce i costi della manodopera di produzione e degli utensili da taglio. Il consolidamento delle parti riduce i tempi di assemblaggio, il numero di elementi di fissaggio e il carico di ispezione. La riduzione del peso nel settore aerospaziale si traduce direttamente in un risparmio di carburante nel corso di una durata di servizio misurata in decenni. Nei veicoli elettrici, la riduzione della massa estende l’autonomia o consente il ridimensionamento della batteria, con implicazioni sui costi per tutta la vita del veicolo.
Il volume di pareggio al quale viene recuperato l'investimento in utensili di fusione di precisione varia in base alla complessità del processo e della parte. Gli utensili per la fusione a cera persa per le parti aerospaziali in alluminio vengono generalmente recuperati in poche centinaia di parti. Gli utensili per la pressofusione dell'alluminio per applicazioni automobilistiche sono economicamente giustificati per volumi annuali che partono da poche migliaia di pezzi in su, a seconda del costo dello stampo.
Selezione di un partner per la fusione di precisione leggera
Il divario di capacità tra i fornitori di getti è significativo. Una fonderia attrezzata per la fusione di precisione autentica e leggera mantiene la fusione atmosferica controllata per prevenire l'ossidazione delle leghe reattive, apparecchiature CMM calibrate per la convalida dimensionale, capacità di scansione CT per l'ispezione interna di parti critiche e competenza metallurgica documentata per le famiglie di leghe specifiche rilevanti per l'applicazione. Certificazioni come AS9100 per il settore aerospaziale, ISO 13485 per i dispositivi medici e IATF 16949 per il settore automobilistico sono indicatori affidabili della disciplina di processo sottostante richiesta per produrre getti di precisione conformi alle specifiche in modo coerente.
Il coinvolgimento precoce dei fornitori, che coinvolge la fonderia durante la progettazione dei componenti anziché solo nella fase di preventivo, produce costantemente risultati migliori. Gli ingegneri della fonderia possono identificare le caratteristiche di progettazione che complicano o compromettono la fusione prima che vengano utilizzate le attrezzature e possono suggerire modifiche alla geometria che preservino l'intento progettuale migliorando al tempo stesso la resa, la coerenza dimensionale e, in definitiva, i costi.