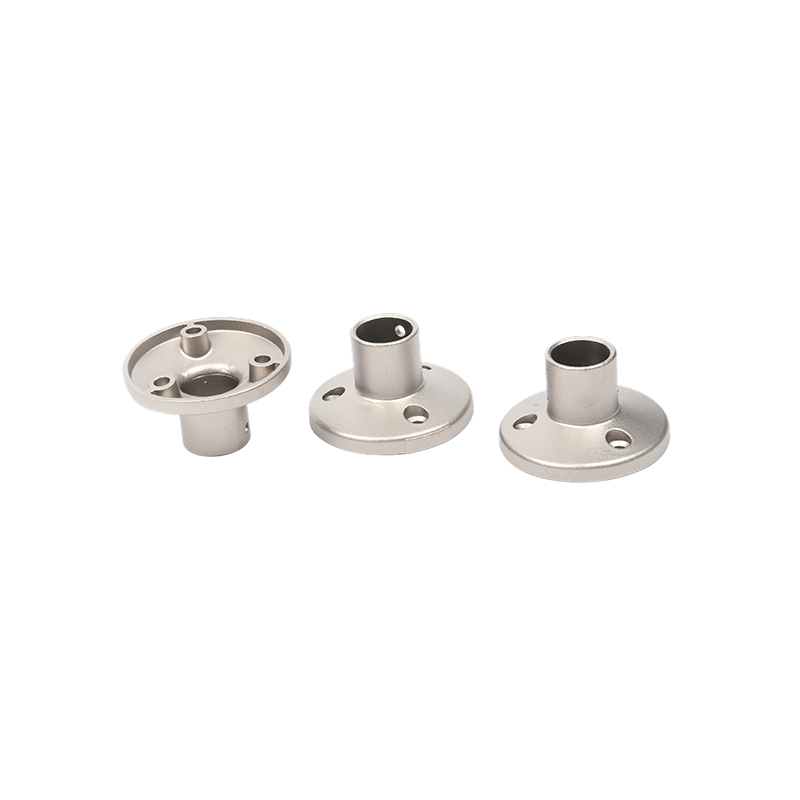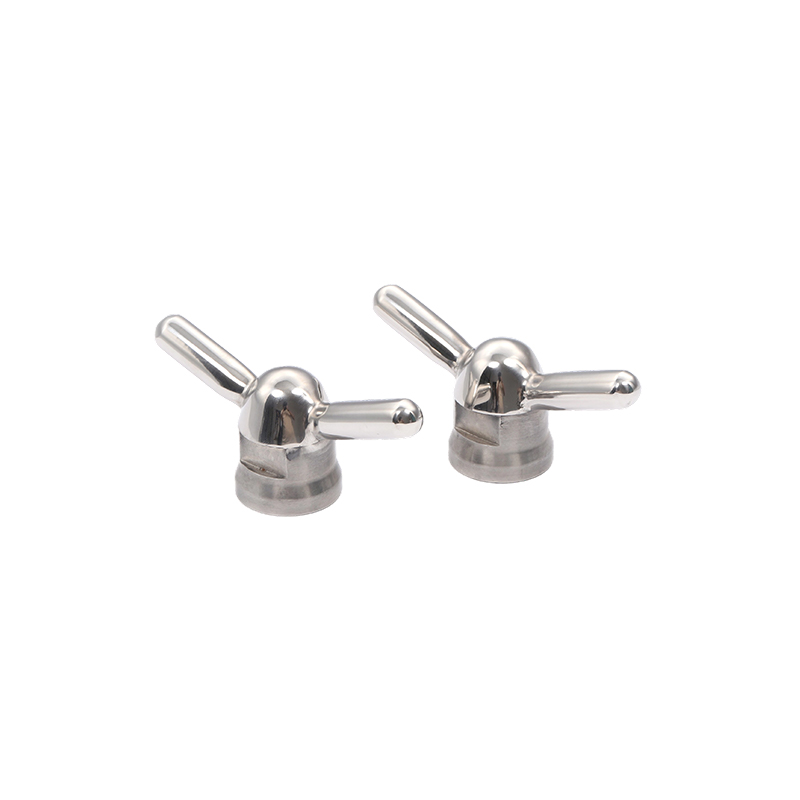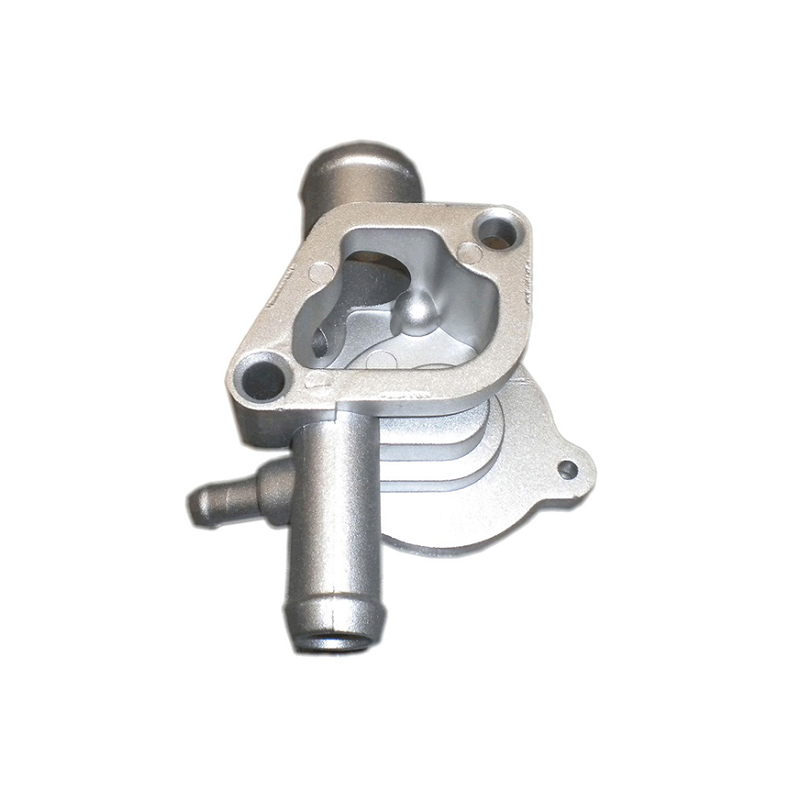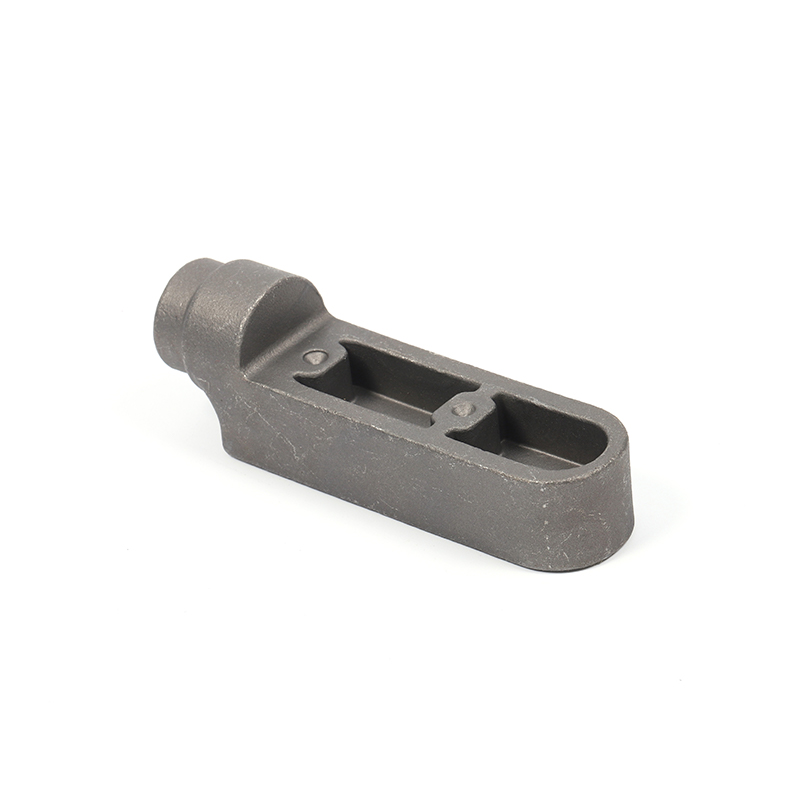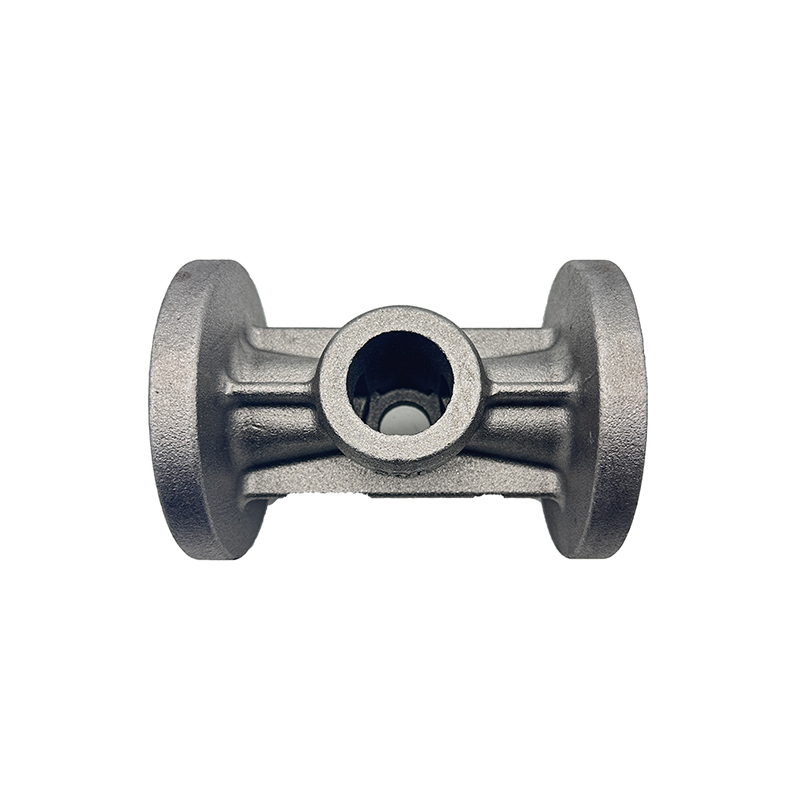
La pressofusione di zinco è un metodo di fusione del metallo ad alta pressione in cui la lega di zinco fusa viene forzata in una cavità dello stampo di acciaio temprato (la "matrice") a pressioni tipicamente comprese tra 1.000 e 30.000 psi. La lega si solidifica rapidamente all'interno dello stampo, producendo un pezzo dimensionalmente stabile, dalla forma quasi perfetta, che spesso richiede una lavorazione secondaria minima o nulla.
Rispetto ad altri metalli pressofusi come alluminio, magnesio o rame, lo zinco offre una combinazione unica di proprietà: basso punto di fusione (~420 °C / 788 °F) , elevata fluidità, colabilità superiore ed eccellente resistenza meccanica. Queste caratteristiche rendono lo zinco la scelta preferita per componenti complessi a pareti sottili e parti che richiedono dettagli di alta precisione.
In. vengono utilizzate due configurazioni principali della macchina processo di pressofusione dello zinco : il camera calda macchina (la più comune per lo zinco) e quella meno utilizzata camera fredda macchina. Nelle macchine a camera calda, il meccanismo di iniezione è immerso nel serbatoio del metallo fuso, consentendo tempi di ciclo molto rapidi, in genere 400-900 colpi all'ora.
Panoramica dettagliata del processo di pressofusione dello zinco
Il processo di pressofusione dello zinco segue una sequenza di operazioni strettamente controllata. Ciascuna fase influisce direttamente sull'accuratezza dimensionale, sulla finitura superficiale e sull'integrità strutturale del componente finale.
Le metà dello stampo vengono pulite e spruzzate con un agente distaccante (lubrificante per stampi). Ciò impedisce l'adesione, controlla i gradienti termici e prolunga la durata dello stampo.
La matrice di copertura e la matrice di espulsione sono chiuse e bloccate idraulicamente con un'elevata forza di bloccaggio, sufficiente per resistere alla pressione di iniezione durante il riempimento.
Lo zinco fuso a ~430–450 °C viene iniettato nella cavità dello stampo tramite il collo di cigno e l'ugello (camera calda) a velocità e pressione controllate con precisione.
La lega si congela in pochi millisecondi o secondi. La temperatura dello stampo, i canali di raffreddamento e la composizione della lega determinano la velocità di solidificazione e la microstruttura.
Una volta solidificato, lo stampo si apre e gli estrattori spingono il getto fuori dalla cavità dello stampo. Il design corretto dell'espulsore previene la distorsione delle parti sottili.
Cancelli, guide e flash vengono rifiniti (spesso mediante matrici di rifinitura automatizzate). La post-elaborazione può includere granigliatura, placcatura, verniciatura a polvere o lavorazione CNC.
L'intero ciclo, dall'iniezione all'espulsione, in genere dura Da 5 a 40 secondi , a seconda della complessità della parte e dello spessore della parete. Questo tempo di ciclo rapido è uno dei principali vantaggi economici del processo di pressofusione di zinco.
Leghe di zinco comuni utilizzate nella pressofusione
La scelta della lega di zinco influenza profondamente le proprietà meccaniche, la resistenza alla corrosione e la stabilità dimensionale della parte fusa. La famiglia ZAMAK (acronimo delle parole tedesche per i suoi metalli costituenti: Zinco, Alluminio, Magnesio, Rame) rappresenta il gruppo di leghe di zinco per pressofusione più utilizzato a livello mondiale.
| Lega | Al% | Cu% | Mg% | Resistenza alla trazione | Caratteristiche chiave |
|---|---|---|---|---|---|
| ZAMA 2 (Lega 2) | 4.0 | 3.0 | 0.04 | ~359MPa | Massima resistenza e durezza della famiglia ZAMAK; buona resistenza al creep |
| ZAMA 3 (Lega 3) | 4.0 | 0.10 | 0.04 | ~283MPa | Più ampiamente utilizzato; eccellenti proprietà di fusione; stabilità dimensionale |
| ZAMA 5 (Lega 5) | 4.0 | 1.0 | 0.04 | ~328MPa | Resistenza superiore a n. 3; migliore resistenza al creep; comune in Europa |
| ZAMA 7 (Lega 7) | 4.0 | 0.01 | 0.005 | ~283MPa | Modificato n. 3 con Mg inferiore; fluidità superiore; pareti più sottili possibili |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374MPa | Alluminio superiore; colabile a camera calda; buone proprietà portanti |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426MPa | Lega di zinco ad altissima resistenza; leggero; solo gravità/camera fredda |
ZAMA 3 rappresenta circa il 70% di tutti i getti pressofusi di zinco prodotti nel Nord America grazie al suo eccezionale equilibrio tra colabilità, proprietà meccaniche ed efficienza dei costi. Quando è necessaria una resistenza maggiore senza sacrificare la precisione dimensionale, ZAMA 5 è l'aggiornamento tipico.
Vantaggi della pressofusione di zinco
Il processo di pressofusione dello zinco offre un’interessante combinazione di vantaggi che pochi metodi di produzione alternativi possono eguagliare contemporaneamente. Comprendere questi vantaggi aiuta gli ingegneri e gli specialisti degli approvvigionamenti a prendere decisioni informate sulla selezione dei materiali
Le pressofusioni di zinco raggiungono normalmente tolleranze di ±0,025 mm su caratteristiche critiche, riducendo o eliminando costose operazioni di lavorazione secondaria.
Le macchine per pressofusione di zinco a camera calda possono produrre centinaia di colpi all'ora, supportando la produzione di grandi volumi a costi unitari inferiori rispetto a molti processi concorrenti.
L'elevata fluidità dello zinco fuso consente il riempimento di pareti sottili (fino a 0,3 mm), sottosquadri, filettature e passaggi interni complessi in un'unica operazione di fusione.
Gli stampi in acciaio utilizzati nella pressofusione di zinco durano significativamente più a lungo di quelli per l'alluminio, spesso superando 1.000.000 di colpi, riducendo il costo ammortizzato degli utensili per parte.
Le superfici in zinco pressofuso sono sufficientemente lisce per la placcatura diretta, la verniciatura o il rivestimento a polvere senza un'approfondita preparazione della superficie, riducendo i costi di finitura.
Lo zinco forma naturalmente una patina protettiva e le pressofusioni di zinco sono altamente ricettive ai rivestimenti galvanici, anodizzati e di conversione cromatica per una maggiore protezione.
Applicazioni industriali delle pressofusioni di zinco
La versatilità del processo di pressofusione di zinco lo ha reso indispensabile in uno spettro notevolmente ampio di settori. Dall'elettronica di consumo ai componenti automobilistici pesanti, le parti pressofuse in zinco si trovano ovunque l'elevata precisione, resistenza e qualità estetica si intersecano con l'esigenza di una produzione economicamente vantaggiosa in grandi volumi.
Principali industrie di utilizzo finale
Nel industria automobilistica , i getti pressofusi di zinco compaiono nei carburatori, nei componenti del sistema di alimentazione, nelle maniglie delle porte, nei meccanismi delle cinture di sicurezza, nelle parti del piantone dello sterzo e, sempre più spesso, nei componenti dei veicoli elettrici (EV) che richiedono schermatura elettromagnetica. La possibilità di integrare più funzioni in un'unica fusione riduce le fasi di assemblaggio e il peso nei sistemi dei veicoli.
Il elettronica di consumo Il settore fa molto affidamento sulla pressofusione di zinco per cerniere di laptop, corpi di fotocamere, alloggiamenti di connettori e dissipatori di calore, dove la combinazione di capacità di schermatura EMI, conduttività termica e controllo dimensionale preciso è fondamentale per le prestazioni del prodotto.
Considerazioni chiave sulla progettazione della pressofusione di zinco
Il successo della pressofusione di zinco inizia con progettazione per la producibilità (DFM) . Gli ingegneri che comprendono i vincoli e le capacità del processo fin dalle prime fasi di progettazione ottengono una migliore qualità delle parti, minori costi di attrezzaggio e un time-to-market più rapido.
Spessore della parete
Lo spessore uniforme delle pareti favorisce una solidificazione uniforme e riduce al minimo i difetti di ritiro. Lo spessore nominale consigliato della parete per le pressofusioni di zinco è 1,0–3,5 mm , sebbene con ZAMAK 7 sia possibile ottenere pareti sottili fino a 0,3 mm. Cambiamenti bruschi nello spessore della sezione dovrebbero essere evitati o risolti con rastremazioni graduali.
Angoli di sformo
Angoli di sformo di da 0,5° a 2° su superfici parallele alla direzione della linea di giunzione consentono un'espulsione pulita senza distorcere la parte. Le pareti interne e le tasche profonde richiedono angoli di sformo maggiori per compensare il ritiro del metallo sui nuclei.
Costole e sporgenze
Le nervature dovrebbero rappresentare il 50–70% dello spessore della parete adiacente e posizionate in modo da irrigidirsi senza creare avvallamenti o porosità. Le sporgenze (elementi cilindrici rialzati per gli elementi di fissaggio) dovrebbero avere perni centrali per controllare la consistenza della parete ed essere supportate da fazzoletti per una maggiore resistenza.
Sottosquadri e azioni laterali
I sottosquadri richiedono azioni laterali (nuclei scorrevoli) nello stampo, che aggiungono complessità e costi di attrezzaggio. Laddove la progettazione lo consente, la conversione dei sottosquadri esterni in caratteristiche equivalenti ottenibili senza azioni laterali riduce significativamente il costo dello stampo e migliora l'affidabilità della produzione.
Tolleranze e ritiro
ZAMAK 3 ha un ritiro lineare pari a circa 1,17%. I progettisti degli stampi compensano ridimensionando adeguatamente la cavità. In produzione sono ottenibili tolleranze generali di ±0,076 mm per 25 mm di dimensione; le caratteristiche critiche possono essere mantenute a ±0,025 mm con un adeguato controllo del processo e del gate.
Difetti comuni e controllo di qualità nella pressofusione di zinco
Nonostante i vantaggi intrinseci dello zinco come metallo da colata, la variabilità del processo può introdurre difetti che compromettono l’integrità o l’aspetto della parte. Comprendere le cause profonde dei difetti comuni consente agli ingegneri di processo di implementare misure preventive e mantenere una qualità di output costante.
- Porosità Vuoti di gas o di ritiro all'interno del getto. Causato da aria intrappolata, velocità di iniezione eccessiva o ventilazione insufficiente. Risolto ottimizzando il design del cancello/canale, aggiungendo il supporto del vuoto o regolando i parametri di iniezione.
- Chiuse fredde Linee di giunzione visibili dove due fronti di flusso di metallo si incontrano senza fondersi completamente. Risultato da una temperatura del metallo insufficiente, da un'iniezione lenta o da una posizione inadeguata del punto di iniezione. Corretto aumentando la temperatura del metallo o riprogettando il sistema di colata.
- Flash Alette sottili di metallo sulla linea di giunzione o attorno ai perni di espulsione. Causato da matrici usurate, forza di serraggio insufficiente o pressione di iniezione eccessiva. Richiede la manutenzione dello stampo, la regolazione della forza di bloccaggio o la regolazione dei parametri di iniezione.
- Errore di esecuzione Riempimento incompleto della cavità dello stampo. Solitamente a causa della bassa temperatura del metallo, di una pressione di iniezione insufficiente o di pareti sottili che si congelano prima che la cavità si riempia. Affrontato attraverso la regolazione della temperatura e la riprogettazione del cancello.
- Ritiro interdendritico Porosità del sottosuolo al centro delle sezioni spesse dovuta al ritiro da solidificazione. Ridotto al minimo grazie al design uniforme delle pareti, alla pressione di intensificazione e al corretto raffreddamento dello stampo.
- Vesciche Bolle superficiali che compaiono dopo la placcatura o la verniciatura, causate dalla porosità del sottosuolo che si espande sotto il calore. Prevenuto controllando la porosità in fase di fusione attraverso l'ottimizzazione del processo.
Le moderne operazioni di pressofusione dello zinco utilizzano un approccio globale di gestione della qualità Controllo statistico del processo (SPC) , ispezione a raggi X, verifica dimensionale CMM e sistemi di visione automatizzati per rilevare e risolvere i difetti in tempo reale.
Sostenibilità e processo di pressofusione dello zinco
Poiché le industrie manifatturiere si trovano ad affrontare una pressione crescente per ridurre l’impatto ambientale, il processo di pressofusione dello zinco offre vantaggi intrinseci di sostenibilità che meritano di essere riconosciuti. Lo zinco è uno dei metalli più riciclati sulla Terra e la natura a circuito chiuso della pressofusione riduce al minimo lo spreco di materiale.
Il temperatura di fusione più bassa delle leghe di zinco si traduce direttamente in un minor consumo di energia per chilogrammo di metallo fuso rispetto alle leghe di alluminio o rame. Anche la durata dello stampo è più lunga, riducendo il consumo di acciaio per utensili ad alta intensità energetica durante la vita di produzione di un componente.
Inoltre, la capacità di produrre componenti quasi netti con una post-lavorazione minima riduce la generazione di trucioli e l'energia associata alle operazioni secondarie. Poiché i produttori perseguono la certificazione ambientale ISO 14001 e gli obiettivi di riduzione dell’impronta di carbonio, il profilo di economia circolare intrinseco della pressofusione di zinco diventa un criterio di selezione sempre più importante.
Tendenze future nella tecnologia della pressofusione di zinco
Il zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Tixostampaggio dello Zinco
I processi di tixofusione iniettano lo zinco in uno stato semisolido e tissotropico, riducendo la porosità e migliorando le proprietà meccaniche rispetto alla convenzionale iniezione completamente liquida. Sebbene più complessi, i componenti in zinco stampati tix possono avvicinarsi alle proprietà dei materiali lavorati in applicazioni critiche.
Simulazione integrata e controllo dei processi AI
Strumenti avanzati di simulazione del riempimento degli stampi (come MAGMASOFT e Flow-3D) vengono ora utilizzati di routine per ottimizzare la progettazione di cancelli e guide, prevedere il ritiro e identificare i punti caldi prima del taglio dell'acciaio. Sempre più spesso, algoritmi di apprendimento automatico vengono implementati sulle macchine per pressofusione per regolare dinamicamente i parametri di processo in base ai dati dei sensori, riducendo il tasso di scarto e migliorando la coerenza del processo.
Colata multimateriale e con inserti
Il zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturizzazione e micro pressofusione
I progressi nella produzione degli stampi e nel controllo dell’iniezione hanno consentito micropressofusione di componenti di zinco di peso inferiore a 1 grammo con caratteristiche misurate in centesimi di millimetro. Le applicazioni nella microelettronica, nei dispositivi medici e nella strumentazione di precisione continuano ad ampliare i confini di ciò che la pressofusione di zinco può ottenere.
Il zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of elevata precisione dimensionale, eccellente finitura superficiale, tempi di ciclo rapidi, lunga durata dello stampo, flessibilità di progettazione e riciclabilità intrinseca posiziona la pressofusione di zinco come una pietra miliare duratura della produzione di metalli di precisione.
Sia che si scelga ZAMAK 3 per un alloggiamento per dispositivi elettronici di consumo ad alto volume, ZAMAK 5 per una staffa strutturale automobilistica o ZA-27 per un componente di cuscinetto ad alta resistenza, il processo di pressofusione di zinco offre un percorso verso parti metalliche complesse e di alta qualità a un livello di costi e prestazioni che le alternative faticano a eguagliare. Per gli ingegneri disposti a impegnarsi nel processo nelle prime fasi del ciclo di progettazione, la pressofusione di zinco continua a sbloccare nuove possibilità nell'innovazione del prodotto.