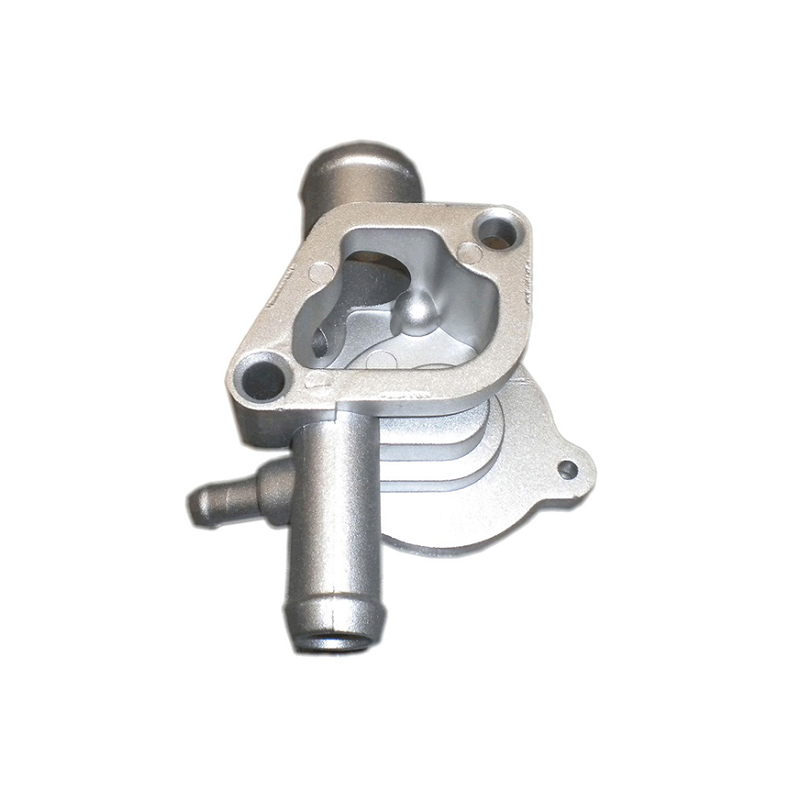
A pressofusione il dissipatore di calore è un componente di gestione termica prodotto iniettando metallo fuso, più comunemente una lega di alluminio, in uno stampo di acciaio di precisione ad alta pressione. Lo stampo definisce ogni caratteristica geometrica della parte finita: la base, la serie di alette, le sporgenze di montaggio e qualsiasi caratteristica strutturale o elettrica integrata. Una volta che il metallo si solidifica e lo stampo si apre, il dissipatore di calore risultante è geometricamente vicino alla sua forma finale, richiedendo poca o nessuna lavorazione secondaria prima dell'uso.
I dissipatori di calore in generale funzionano allontanando l'energia termica da un componente generatore di calore (un transistor di potenza, una CPU, un modulo LED o un controller del motore) e dissipando tale energia nell'aria circostante o in un fluido di raffreddamento. Un dissipatore di calore pressofuso ottiene questo risultato grazie alla conduttività termica intrinseca della lega metallica e all'ampia superficie creata dalle strutture delle alette, che massimizzano il contatto tra il componente e il mezzo di raffreddamento ambientale.
La pressofusione è uno dei numerosi metodi di produzione utilizzati per produrre dissipatori di calore (altri includono estrusione, smussatura, forgiatura e costruzione di alette incollate), ma occupa una posizione distintiva grazie alla sua capacità di produrre geometrie tridimensionali complesse ad alto volume e con eccellente coerenza da parte a parte. Laddove l’estrusione è limitata a sezioni trasversali bidimensionali uniformi, la pressofusione può produrre alette che variano in altezza, passo e orientamento in un singolo componente, integrare staffe di montaggio e canali interni e accogliere sottosquadri e caratteristiche cave che sarebbero impossibili da estrudere.
Il processo di pressofusione per i dissipatori di calore
Comprendere come funziona la pressofusione aiuta a spiegare sia le capacità che i vincoli dei dissipatori di calore prodotti in questo modo. Il processo si sviluppa in diverse fasi ben definite.
Progettazione e preparazione dello stampo
La base di qualsiasi dissipatore di calore per pressofusione è lo stampo in acciaio, chiamato anche trafila. Si compone di due metà: la coprire la metà , che forma una faccia del componente, e il l'espulsore muore a metà , che costituisce l'altro e contiene i perni di espulsione utilizzati per spingere fuori il getto finito dopo la solidificazione. La linea in cui le due metà si incontrano è nota come linea di giunzione e la sua posizione deve essere scelta con cura dal progettista dello strumento per garantire che la fusione finita scivoli in modo pulito dalla metà del coperchio e rimanga nella metà dell'espulsore quando lo stampo si apre.
Lo stampo stesso è generalmente realizzato in acciaio H13 temprato o acciaio per utensili simile in grado di resistere a migliaia di cicli di iniezione ad alta pressione e ad alta temperatura. Progettare un die per un dissipatore di calore complesso, con molte alette sottili, tolleranze strette e funzionalità integrate, è un'impresa ingegneristica significativa. La progettazione dello stampo deve tenere conto dei percorsi del flusso del metallo, delle posizioni dei canali di raffreddamento all'interno dello stampo, delle posizioni del punto di accesso e del canale e delle disposizioni di ventilazione per consentire all'aria intrappolata di fuoriuscire durante l'iniezione.
Fusione e iniezione di metalli
Una volta che lo stampo è stato preparato e bloccato sotto un'elevata pressione idraulica, la lega di alluminio fusa, mantenuta a una temperatura tipicamente compresa tra 620 ° C e 700 ° C a seconda della lega, viene iniettata nella cavità dello stampo a pressioni che vanno da circa 10 a 175 MPa (da 1.500 a 25.000 psi) per l'alluminio. Questa elevata pressione di iniezione costringe il metallo fuso a riempire ogni dettaglio della cavità dello stampo, comprese le alette sottili e i piccoli dettagli, prima che abbia il tempo di solidificarsi.
Esistono due varianti principali del processo di pressofusione rilevanti per la produzione dei dissipatori di calore:
- Pressofusione a camera calda: Il meccanismo di iniezione è immerso nel serbatoio del metallo fuso. Questo metodo è più veloce e adatto alle leghe con punto di fusione più basso come lo zinco. Non è adatto per l'alluminio, che danneggerebbe i componenti sommersi.
- Pressofusione a camera fredda: Utilizzato per alluminio e altre leghe ad alto punto di fusione. Il metallo fuso viene introdotto nella camera di iniezione separatamente per ogni iniezione. Anche se leggermente più lento della camera calda, raggiunge le alte pressioni necessarie per la pressofusione dell'alluminio ed è il processo standard per i dissipatori di calore in alluminio.
Solidificazione, espulsione e rifilatura
Dopo l'iniezione, il metallo solidifica rapidamente, in pochi secondi, poiché trasferisce il calore allo stampo in acciaio raffreddato. Lo stampo viene quindi aperto e la piastra dell'espulsore spinge simultaneamente tutti gli espulsori con la stessa forza, spingendo la fusione fuori dalla metà dell'espulsore senza distorsioni. È essenziale posizionare con attenzione il perno di espulsione: i perni posizionati in modo inappropriato possono lasciare segni sulla superficie del dissipatore di calore o causare stress localizzati che deformano le alette sottili durante l'espulsione.
La parte espulsa trasporta ancora il canale di colata (il metallo solidificato nel punto di iniezione), i canali e l'eventuale materiale in eccesso dal sistema di ventilazione. Questi vengono rimossi mediante rifilatura, in una pressa di rifilatura dedicata o manualmente, prima che il dissipatore di calore passi a qualsiasi operazione secondaria. Anche alcune bave (sottili alette di metallo sulla linea di giunzione) potrebbero richiedere la rimozione.
Operazioni secondarie
A seconda dei requisiti dell'applicazione, i dissipatori di calore pressofusi possono essere sottoposti a operazioni di lavorazione secondaria per ottenere tolleranze più strette su dimensioni critiche, come la planarità della superficie di montaggio a contatto con il componente elettronico, che non possono essere mantenute in modo affidabile nella condizione di fusione. Foratura, maschiatura e fresatura sono operazioni secondarie comuni. Nella produzione in grandi volumi, queste fasi secondarie vengono spesso eseguite su centri di lavoro CNC in linea con la cella di pressofusione, mantenendo brevi i tempi ciclo.
Materiali utilizzati nei dissipatori di calore per pressofusione
La scelta della lega è una delle decisioni più importanti nella progettazione del dissipatore di calore per pressofusione, poiché influenza direttamente la conduttività termica, la colabilità, la resistenza meccanica e il peso.
Leghe di alluminio: la scelta dominante
Le leghe di alluminio rappresentano la stragrande maggioranza dei dissipatori di calore pressofusi, per una combinazione di ragioni: la conduttività termica intrinseca dell'alluminio, la sua bassa densità (circa un terzo di quella dell'acciaio), il suo strato di ossido naturale che resiste alla corrosione, la sua eccellente colabilità a temperature commercialmente ottenibili e la sua pronta disponibilità e riciclabilità. Le due leghe di alluminio più comunemente specificate per i dissipatori di calore pressofusi sono:
| Lega | Conducibilità termica | Caratteristiche chiave | Ideale per |
|---|---|---|---|
| A380 | ~96 W/m·K | Leghe per pressofusione per usi generali; eccellente fluidità, stabilità dimensionale e lavorabilità; buona resistenza alla corrosione; accetta l'anodizzazione e la verniciatura a polvere | Elettronica di consumo, alloggiamenti LED, componenti automobilistici, apparecchiature per le telecomunicazioni |
| ADC12 (A383) | ~92–96 W/m·K | L'alto contenuto di silicio conferisce una fluidità superiore per geometrie complesse e a pareti sottili; resistenza meccanica leggermente inferiore all'A380; popolare nelle catene di fornitura giapponesi e asiatiche | Dissipatori di calore complessi a pareti sottili, elettronica di consumo, periferiche per computer |
| A356/A357 | ~151–160 W/m·K | Conduttività termica significativamente più elevata rispetto all'A380; richiede la fusione a bassa pressione o per gravità anziché la pressofusione ad alta pressione; trattabile termicamente | Applicazioni termiche ad alte prestazioni in cui la conduttività è la priorità |
| Leghe di zinco (Zama) | ~110 W/m·K | Densità maggiore rispetto all'alluminio; ottima finitura superficiale e precisione dimensionale; il punto di fusione più basso è adatto alla pressofusione a camera calda; più pesante degli equivalenti in alluminio | Componenti piccoli e altamente dettagliati; applicazioni in cui il peso è meno critico |
Vale la pena notare un compromesso intrinseco nelle leghe di pressofusione di alluminio: il contenuto di silicio che conferisce ad A380 e ADC12 la loro eccellente colabilità e fluidità riduce anche la loro conduttività termica rispetto alle leghe lavorate o colate per gravità. L'alluminio puro ha una conduttività termica di circa 237 W/m·K; la lega per pressofusione A380 raggiunge solo circa 96 W/m·K. Gli ingegneri che richiedono una conduttività più elevata a volte specificano l'A356.0 prodotto mediante pressofusione a bassa pressione o fusione per gravità, accettando un processo più lento e leggermente più costoso in cambio di prestazioni termiche superiori.
Materiali emergenti
La continua ricerca sui materiali sta ampliando le opzioni a disposizione dei progettisti di dissipatori di calore. Si stanno studiando materiali compositi che incorporano particelle ceramiche o fibre di carbonio per applicazioni che richiedono sia un'elevata conduttività termica che un peso ridotto oltre a quello che possono fornire le leghe di alluminio standard. I nanocompositi potenziati con grafene rappresentano una direzione di ricerca a lungo termine, con il potenziale di notevoli miglioramenti nella conduttività termica se possono essere integrati con successo in processi di pressofusione commercialmente scalabili.
Considerazioni sulla progettazione dei dissipatori di calore per pressofusione
La libertà geometrica della pressofusione è sostanziale rispetto all’estrusione, ma non è illimitata. Una progettazione efficace del dissipatore di calore per la pressofusione richiede un'attenta considerazione simultanea delle prestazioni termiche, della producibilità e dell'integrità meccanica.
Geometria e densità delle pinne
Le alette sono il meccanismo principale attraverso il quale un dissipatore di calore aumenta la sua superficie effettiva. In un dissipatore di calore pressofuso, le alette possono essere orientate in più direzioni, variate in altezza e spessore lungo la parte e disposte in configurazioni a perno, diritte, a taglio trasversale o radiali che sarebbero impossibili da estrudere. I parametri geometrici chiave includono:
- Altezza pinna: Le alette più alte aumentano l'area superficiale ma aumentano anche la profondità della cavità dello stampo, il che rende più impegnativo il riempimento delle alette sottili con metallo fuso e aumenta il rischio di chiusure a freddo (riempimenti incompleti) o porosità.
- Spessore dell'aletta: Le alette più sottili forniscono più alette per unità di larghezza (densità delle alette maggiore) e quindi una maggiore area superficiale, ma esistono limiti pratici inferiori, in genere intorno a 1,0–1,5 mm per la pressofusione dell'alluminio, al di sotto dei quali non è possibile garantire un riempimento affidabile.
- Passo delle alette (spaziatura): Le alette a passo più stretto aumentano la superficie ma limitano il flusso d'aria tra le alette, riducendo potenzialmente il trasferimento di calore convettivo. L'inclinazione ottimale dipende dal fatto che il raffreddamento sia a convezione naturale o da flusso d'aria forzato e dalla velocità di tale flusso d'aria.
- Forma della pinna: Le alette (montanti cilindrici o quadrati) funzionano bene in caso di impatto del flusso d'aria da una ventola montata direttamente. Le alette parallele diritte funzionano meglio quando il flusso d'aria viene incanalato lungo la loro lunghezza. Le disposizioni delle alette radiali sono comuni nei dissipatori di calore LED rotondi dove domina la convezione naturale.
Spessore e planarità della base
La piastra di base del dissipatore di calore, la sezione solida che entra in contatto con il componente generatore di calore, deve essere sufficientemente spessa da diffondere il calore lateralmente dal punto di contatto attraverso l'intera serie di alette, ma non così spessa da aggiungere peso e costi di materiale inutili. Lo spessore della base è determinato dalla resistenza alla diffusione termica richiesta e dalla rigidità necessaria per evitare deformazioni durante il processo di pressofusione e in servizio. La planarità della superficie di base è fondamentale: anche piccoli spazi tra la fonte di calore e il dissipatore di calore introducono una significativa resistenza termica aggiuntiva. La lavorazione CNC della superficie di montaggio dopo la fusione viene spesso specificata per garantire una planarità compresa tra 0,05 e 0,1 mm.
Angoli di sformo
Gli angoli di sformo, ovvero la leggera rastremazione applicata a tutte le superfici verticali della cavità dello stampo, sono un requisito fondamentale del processo di pressofusione. Senza angolo di spoglia, la fusione si bloccherebbe alle pareti dello stampo mentre si solidifica e si contrae, rendendo impossibile l'espulsione o provocando la lacerazione del pezzo. Gli angoli di spoglia standard per la pressofusione dell'alluminio sono generalmente compresi tra 0,5° e 2° per le superfici esterne e tra 1° e 3° per le superfici interne (nuclei). Per le alette del dissipatore di calore, gli angoli di sformo significano che le alette sono leggermente più spesse alla base che alla punta, il che è in ogni caso strutturalmente vantaggioso.
Uniformità dello spessore della parete
Cambiamenti improvvisi nello spessore della parete causano velocità di solidificazione non uniformi, che possono portare a porosità, vuoti di ritiro e tensioni residue nel getto. I progettisti mirano a uno spessore di parete il più uniforme possibile su tutta la parte, utilizzando raggi generosi nelle transizioni di spessore ed evitando sezioni spesse isolate (che sono le ultime a solidificarsi e quindi più soggette a restringimento). Per i dissipatori di calore, ciò significa che la giunzione tra l'aletta e la base e qualsiasi sporgenza integrata o supporto di montaggio devono essere accuratamente raggiati.
Posizionamento della linea di giunzione e del perno di espulsione
La posizione della linea di giunzione influisce sia sull'aspetto del dissipatore di calore finito che sulla sua precisione dimensionale. Bagliori e segni sulla linea di giunzione sono inevitabili e la loro posizione dovrebbe essere scelta per ridurre al minimo l'impatto sulle superfici funzionali. I segni dei perni di espulsione sulla superficie del dissipatore di calore sono altrettanto inevitabili e la loro posizione deve essere pianificata in modo da non influenzare la superficie di montaggio del componente o qualsiasi superficie che sarà visibile nel prodotto finale.
Trattamenti superficiali per dissipatori di calore per pressofusione
Le superfici in alluminio pressofuso sono funzionali ma possono essere migliorate sia in termini di prestazioni termiche che di durata attraverso una gamma di opzioni di trattamento superficiale.
Anodizzazione
Anodizzazione is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Nota: la lega di alluminio A380 standard non è ideale per l'anodizzazione a causa del suo elevato contenuto di silicio e rame, che produce una finitura anodizzata irregolare, scura o screziata. Per le applicazioni che richiedono un aspetto anodizzato di alta qualità, è necessario specificare una lega a basso contenuto di silicio come A360 o ADC1.
Verniciatura a polvere
La verniciatura a polvere applica elettrostaticamente una polvere polimerica secca sulla superficie del dissipatore di calore, che viene poi polimerizzata in un forno per formare una pellicola durevole e uniforme. Fornisce una buona protezione dalla corrosione e consente un'ampia gamma di colori. Come l'anodizzazione, il rivestimento polimerico ha una bassa conduttività termica, quindi il suo spessore dovrebbe essere ridotto al minimo (tipicamente 60–100 µm) su superfici termicamente critiche. Il rivestimento in polvere è compatibile con A380 e la maggior parte delle altre leghe di pressofusione di alluminio.
Granigliatura e burattatura
La granigliatura o la sabbiatura della superficie grezza rimuove la bava residua, migliora l'uniformità della superficie e aumenta la ruvidità della superficie, il che aumenta marginalmente la superficie effettiva per il trasferimento di calore. La burattatura ottiene risultati simili per componenti più piccoli lavorati in lotti. Questi trattamenti vengono spesso applicati come fase preparatoria prima dell'anodizzazione o della verniciatura.
Galvanotecnica
Nelle applicazioni che richiedono una maggiore durezza superficiale, conduttività elettrica o proprietà estetiche specifiche, la galvanica con nichel, cromo o altri metalli è un'opzione. La placcatura in nichel, in particolare, fornisce un'eccellente resistenza alla corrosione e una finitura superficiale liscia e viene utilizzata in alcune applicazioni di telecomunicazioni e di elettronica militare.
Vantaggi dei dissipatori di calore in pressofusione
La pressofusione offre una serie di vantaggi che la rendono il percorso di produzione preferito per i dissipatori di calore in molti contesti applicativi:
- Geometria tridimensionale complessa: La pressofusione può produrre serie di alette con orientamento variabile, caratteristiche di montaggio integrate, canali e sporgenze in un'unica operazione: geometrie impossibili o proibitivamente costose con qualsiasi altro metodo.
- Alti ritmi di produzione: Le macchine per pressofusione a camera fredda possono raggiungere tempi di ciclo dell'ordine di uno o tre minuti per iniezione per dimensioni tipiche dei dissipatori di calore, consentendo una produttività molto elevata una volta stabilite le attrezzature. Ciò rende la pressofusione altamente competitiva in termini di costi per grandi volumi di produzione.
- Ottima consistenza dimensionale: Tutti i pezzi fusi da un determinato stampo hanno dimensioni estremamente vicine, il che è importante per l'assemblaggio di componenti elettronici in cui i dissipatori di calore devono accoppiarsi perfettamente con pacchetti di componenti e involucri standardizzati.
- Integrità strutturale: I dissipatori di calore pressofusi sono meccanicamente robusti, in grado di resistere a vibrazioni, urti e carichi meccanici imposti durante l'assemblaggio. Ciò li rende particolarmente preziosi negli ambienti automobilistici e industriali.
- Produzione in forma quasi netta: La parte grezza si avvicina molto alla sua geometria finale, riducendo l'entità della lavorazione secondaria e dello spreco di materiale rispetto alla lavorazione di un dissipatore di calore da una billetta solida.
- Integrazione di più funzioni: Staffe di montaggio, funzionalità di gestione dei cavi, pareti dell'involucro e alette del dissipatore di calore possono essere tutti incorporati in un unico pezzo pressofuso, riducendo il numero di componenti separati, operazioni di assemblaggio e potenziali giunti di interfaccia termica nel prodotto finale.
Limitazioni e sfide dei dissipatori di calore per pressofusione
Nonostante i suoi punti di forza, la pressofusione non è la soluzione ottimale in ogni situazione. Gli ingegneri dovrebbero essere consapevoli dei suoi principali limiti:
- Costo elevato degli utensili: Gli stampi in acciaio per la pressofusione dell'alluminio sono costosi, in genere vanno da diverse migliaia a decine di migliaia di sterline a seconda della complessità, rendendo la pressofusione antieconomica per piccole quantità di produzione. Il punto di pareggio rispetto alla lavorazione dal pieno o ad altri processi dipende dalla complessità e dal volume della parte, ma la pressofusione generalmente diventa interessante al di sopra di poche migliaia di parti all'anno.
- Porosità: La pressofusione ad alta pressione può intrappolare l'aria nella cavità dello stampo, causando porosità all'interno del pezzo fuso. Ciò è particolarmente problematico per i dissipatori di calore che saranno esposti alla pressione (come i modelli a piastre fredde raffreddate a liquido) o per le parti che richiedono un trattamento termico dopo la fusione. La pressofusione semisolida e la pressofusione assistita sotto vuoto sono varianti di processo che riducono significativamente la porosità, con costi di processo aggiuntivi.
- Conduttività termica inferiore rispetto ad altre forme di alluminio: Come notato sopra, le leghe ricche di silicio che conferiscono alla pressofusione dell'alluminio la sua eccellente fluidità riducono anche la conduttività termica rispetto alle leghe per lavorazione plastica o alle leghe da colata a basso contenuto di silicio. Per applicazioni con esigenze termiche estreme, questo può essere un fattore limitante.
- Limitazioni del rapporto d'aspetto delle pinne: Le alette molto sottili e molto alte sono difficili da riempire in modo affidabile con la pressofusione ad alta pressione. Se l'applicazione richiede una densità o un rapporto d'aspetto delle alette estremamente elevato, superiore a quello che la pressofusione può ottenere in modo affidabile, i dissipatori di calore con alette sfogliate o incollate potrebbero essere più appropriati.
- Le modifiche alla progettazione sono costose: Modificare lo stampo dopo che è stato fabbricato è costoso. A differenza dei dissipatori di calore estrusi, per i quali una nuova matrice di estrusione è relativamente poco costosa, la modifica del design di un dissipatore di calore pressofuso può richiedere una rilavorazione significativa o una matrice completamente nuova.
Pressofusione rispetto ad altri metodi di produzione di dissipatori di calore
| Metodo | Complessità progettuale | Conducibilità termica | Costo degli utensili | Costo unitario (volume elevato) | Ideale per |
|---|---|---|---|---|---|
| Pressofusione | Molto alto (3D) | Moderato (~96 W/m·K) | Alto | Basso | Forme complesse, volume elevato, funzionalità integrate |
| Estrusione | Moderato (profilo 2D) | Buono (~150–200 W/m·K) | Basso | Molto basso | Sezioni trasversali semplici e uniformi, volume medio |
| Scivolare | Alto (thin dense fins) | Molto buono | Moderato | Moderato | Alto fin density, high performance, moderate volume |
| Forgiatura | Moderato | Eccellente | Moderato–High | Moderato | Alto strength, high thermal performance |
| Pinna legata | Molto alto | Eccellente (copper fins) | Basso–Moderate | Alto | Prestazioni ultra elevate, design personalizzato, volume ridotto |
| Lavorazione CNC | Molto alto | Eccellente | Basso (no tooling) | Molto alto | Prototipi, volume molto basso, massima precisione |
Applicazioni dei dissipatori di calore per pressofusione
La combinazione di libertà geometrica, robustezza meccanica ed efficienza produttiva rende i dissipatori di calore pressofusi la soluzione preferita in un'ampia gamma di settori e categorie di prodotti.
Illuminazione a LED
Gli apparecchi di illuminazione a LED, in particolare le luci industriali, i lampioni stradali e le luci per l'orticoltura, rappresentano una delle aree di applicazione più ampie e in più rapida crescita per i dissipatori di calore pressofusi. La geometria circolare o poligonale di molti array di LED, combinata con la necessità di integrare l'alloggiamento ottico, i punti di montaggio e l'array di alette in un unico componente compatto ed esteticamente curato, è ideale per la pressofusione. I dissipatori di calore LED pressofusi ben progettati possono ridurre la resistenza termica fino al 20% rispetto ai design estrusi equivalenti, migliorando direttamente la temperatura di giunzione, l'efficacia e la durata di servizio dei LED.
Elettronica automobilistica
L’elettrificazione dei veicoli – motori elettrici, inverter, caricabatterie di bordo, sistemi di gestione delle batterie ed elettronica avanzata di assistenza alla guida – ha aumentato notevolmente le esigenze di gestione termica dei componenti automobilistici. I dissipatori di calore in alluminio pressofuso sono ampiamente utilizzati in queste applicazioni perché combinano un'elevata resistenza meccanica (per resistere a vibrazioni e carichi meccanici), buone prestazioni termiche, compatibilità con i trattamenti superficiali del settore automobilistico e la capacità di integrare complesse funzionalità di montaggio e tenuta. Gli inverter per veicoli elettrici, in particolare, si affidano a dissipatori di calore o piastre fredde pressofusi personalizzati come elemento chiave di gestione strutturale e termica.
Infrastrutture di telecomunicazioni e di rete
Le apparecchiature della stazione base, gli amplificatori di potenza RF e gli interruttori di rete generano una notevole quantità di calore in contenitori densamente assemblati. I dissipatori di calore pressofusi consentono l'integrazione della gestione termica direttamente nell'alloggiamento dell'apparecchiatura, eliminando la necessità di componenti separati del dissipatore di calore e riducendo il numero di interfacce termiche nel percorso termico. Le geometrie compatte e complesse ottenibili mediante pressofusione si adattano bene ai vincoli spaziali delle moderne apparecchiature di telecomunicazione.
Elettronica di potenza industriale
Gli azionamenti a frequenza variabile, i convertitori di potenza, le apparecchiature di saldatura e i controller di motori industriali richiedono tutti dissipatori di calore robusti e di lunga durata in grado di funzionare in modo affidabile in ambienti che possono comportare vibrazioni, contaminazione e cicli termici. I dissipatori di calore pressofusi in queste applicazioni spesso integrano caratteristiche di montaggio per moduli di potenza (IGBT, tiristori, MOSFET) direttamente nella fusione, riducendo la complessità dell'assemblaggio e garantendo un contatto ripetibile e ben definito tra il componente e il dissipatore di calore.
Elettronica di consumo
Dalle console di gioco e set-top box agli alimentatori e agli amplificatori audio, i prodotti di elettronica di consumo traggono vantaggio dai dissipatori di calore pressofusi quando i loro requisiti di forma (circolari, a L o altrimenti non prismatici) rendono l'estrusione poco pratica. Il rapporto costo-efficacia della pressofusione ad alti volumi si adatta anche all’ambiente di produzione del mercato di massa dell’elettronica di consumo.
Controllo di qualità nella produzione di dissipatori di calore per pressofusione
Garantire una qualità costante nei dissipatori di calore pressofusi richiede un controllo sistematico in più fasi del processo di produzione. Le principali misure di controllo della qualità includono:
- Verifica materiale in entrata: Conferma della composizione della lega di ciascuna carica fusa mediante analisi spettrografica prima dell'inizio della fusione.
- Monitoraggio dei parametri di processo: Registrazione e controllo della pressione di iniezione, della temperatura del metallo, della temperatura dello stampo e del tempo di ciclo per ogni iniezione per rilevare la deriva del processo prima che produca parti difettose.
- Controllo dimensionale: Utilizzo di macchine di misura a coordinate (CMM) o dispositivi di misurazione per verificare le dimensioni critiche, in particolare la planarità della superficie di montaggio e il passo delle alette, su base statistica.
- Rilevamento della porosità: Ispezione a raggi X o scansione TC per applicazioni in cui la porosità interna è inaccettabile, come componenti di raffreddamento a liquido a tenuta di pressione.
- Convalida delle prestazioni termiche: Test di resistenza termica utilizzando configurazioni di test calibrate per verificare che i dissipatori di calore soddisfino le prestazioni termiche specificate prima del rilascio in produzione.
Conclusione
I dissipatori di calore pressofusi rappresentano una soluzione altamente capace e ampiamente adottata per la gestione termica dei sistemi elettronici e di alimentazione in settori che vanno dall'elettronica di consumo e dall'illuminazione a LED all'elettrificazione automobilistica e alla conversione di potenza industriale. La loro capacità di produrre complesse geometrie di pinne tridimensionali, integrare molteplici caratteristiche funzionali in un singolo componente e fornire una qualità costante a volumi di produzione elevati offre loro vantaggi che nessun altro processo di produzione replica completamente.
La decisione ingegneristica di specificare un dissipatore di calore pressofuso richiede un attento bilanciamento tra requisiti di conduttività termica, complessità geometrica, volume di produzione, investimento in attrezzature e esigenze di finitura superficiale. Quando questi fattori si allineano, in particolare quando i volumi di produzione sono elevati, la geometria è complessa e la robustezza meccanica è importante insieme alle prestazioni termiche, la pressofusione è costantemente la scelta più efficace ed economica. Poiché le densità di potenza nell'elettronica continuano ad aumentare e la gestione termica diventa sempre più critica per l'affidabilità dei prodotti, i dissipatori di calore pressofusi rimarranno una tecnologia fondamentale nel toolkit dell'ingegnere termico.